反应釜技术在精细化工领域的革新
反应釜 2026-10-15
随着高新技术的不断进步,反应釜作为化工生产的重要装置之一,在精细化工领域扮演着不可或缺的角色。它不仅是化学反应的核心场所
,更是提升产品质量、确保生产安全的关键设备。本文将带您深入了解反应釜技术的发展与革新,探讨其在现代化工领域的应用价值。
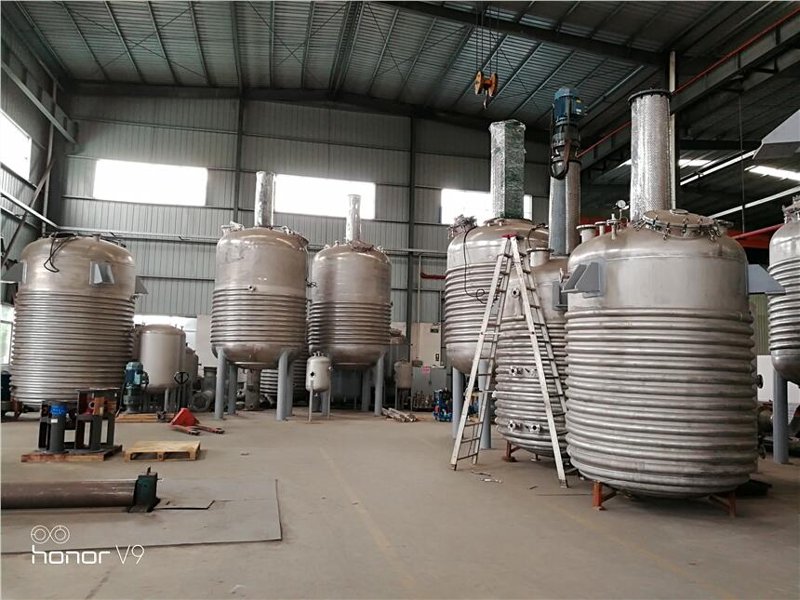
当前行业发展现状
精细化工包括药物合成、化妆品制造、染料及颜料制备等多个细分领域,这些行业对产品的纯净度和功能性要求极高。为了满足市场需求,反应釜技术不断创新升级,从传统的间歇式反应到现代的连续化生产模式,其智能化程度也在不断提高。
安全与环保
传统反应釜往往存在一定的安全隐患,尤其是在处理易燃易爆物料时。为此,新一代反应釜采用高压、超低温等环境控制技术,并配置有完备的安全防护措施,有效降低了事故发生率。同时,通过集成高效换热器和分离装置,实现了能耗降低及副产物回收利用,为绿色环保生产提供了保障。
智能化与自动化
在现代化工产业中,生产线的智能化、自动化水平成为了衡量竞争力的重要指标。反应釜作为关键设备之一,则需要具备更强的数据处理和分析能力。通过引入物联网技术(IoT),可以实现对反应釜内温度、压力等多种参数实时监控,并自动调整操作条件以优化工艺过程,从而提高生产效率与产品品质。
综上所述,随着科技的进步以及市场需求的变化,反应釜在精细化工行业中正逐步展现出其独特优势。从安全性到智能化,它正在引领着整个行业的革新潮流。未来,我们将看到更多高科技含量和多功能集成的反应釜产品问世,这将为我们的生活带来更多便利,并推动绿色可持续发展目标的实现。
RELATED